Sanitary ware · 卫生陶瓷
卫生陶瓷厂的四道耗材:洗坯、打磨、修补、防污
马桶、台盆、浴缸的单件体积大、釉面要求高、返修成本高。一件烧成的台盆釉面有几个针眼, 要么降级、要么回炉重烧,要么在工位上两分钟修掉。这套方案就是围绕这三条路做的。
- 四道工序对应四类耗材
- 照灯 20 秒,完整修补约 2 分钟,不回炉重烧
- 砂纸陶瓷常用 280 目,湿磨不糊
- 防污涂层 40–45 nm,耐擦洗 50000 次
Defects
卫生陶瓷最常见的五类表面缺陷
先分清缺陷在坯体上还是在釉面上,再决定用哪道工序去处理。判断错了,耗材再好也白用。
| 缺陷 | 典型表现 | 处理方向 |
|---|---|---|
| 针眼 / 小气孔 | 釉面上细小的凹点,密集处影响观感与防污 | 釉面冷修补,点涂后照灯 20 秒固化 |
| 黑点 / 落渣 | 釉面内嵌入深色颗粒,局部明显 | 小面积可修补;大面积露坯建议走降级流程 |
| 细裂纹 | 釉面发丝状纹路,多出现在转折与接缝附近 | 表面细裂纹可修补;结构性裂纹不建议用陶瓷修补剂 |
| 缩釉 / 缺釉 | 局部无釉,露出坯体颜色 | 按面积评估,先发照片由技术部判断 |
| 崩瓷 / 缺坯 | 边角磕碰掉块,缺损深度超出釉层 | 陶瓷修补剂不适用,走其他返修工序 |
Mapping
四道工序,分别用哪支产品
| 工序 | 产品 | 为什么用它 |
|---|---|---|
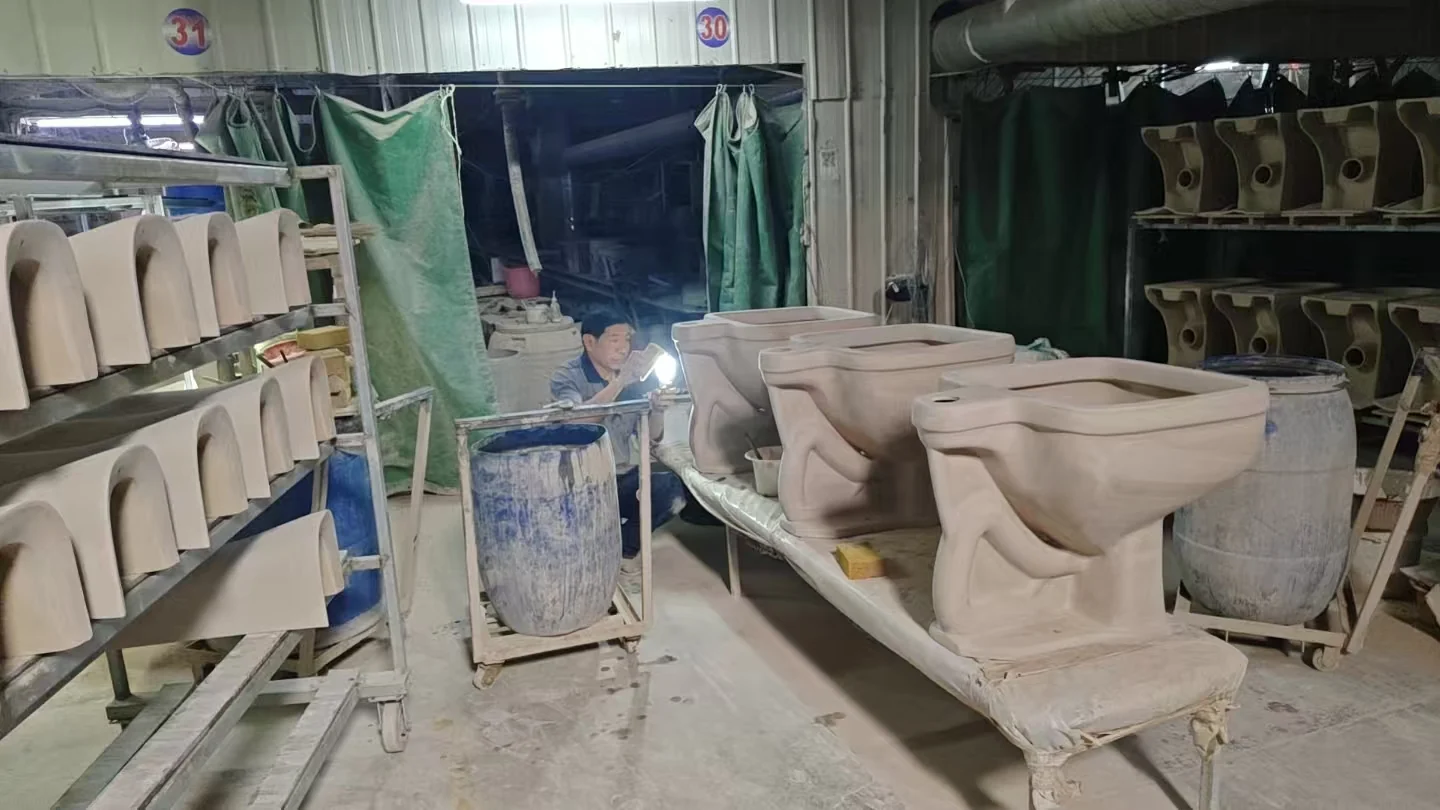
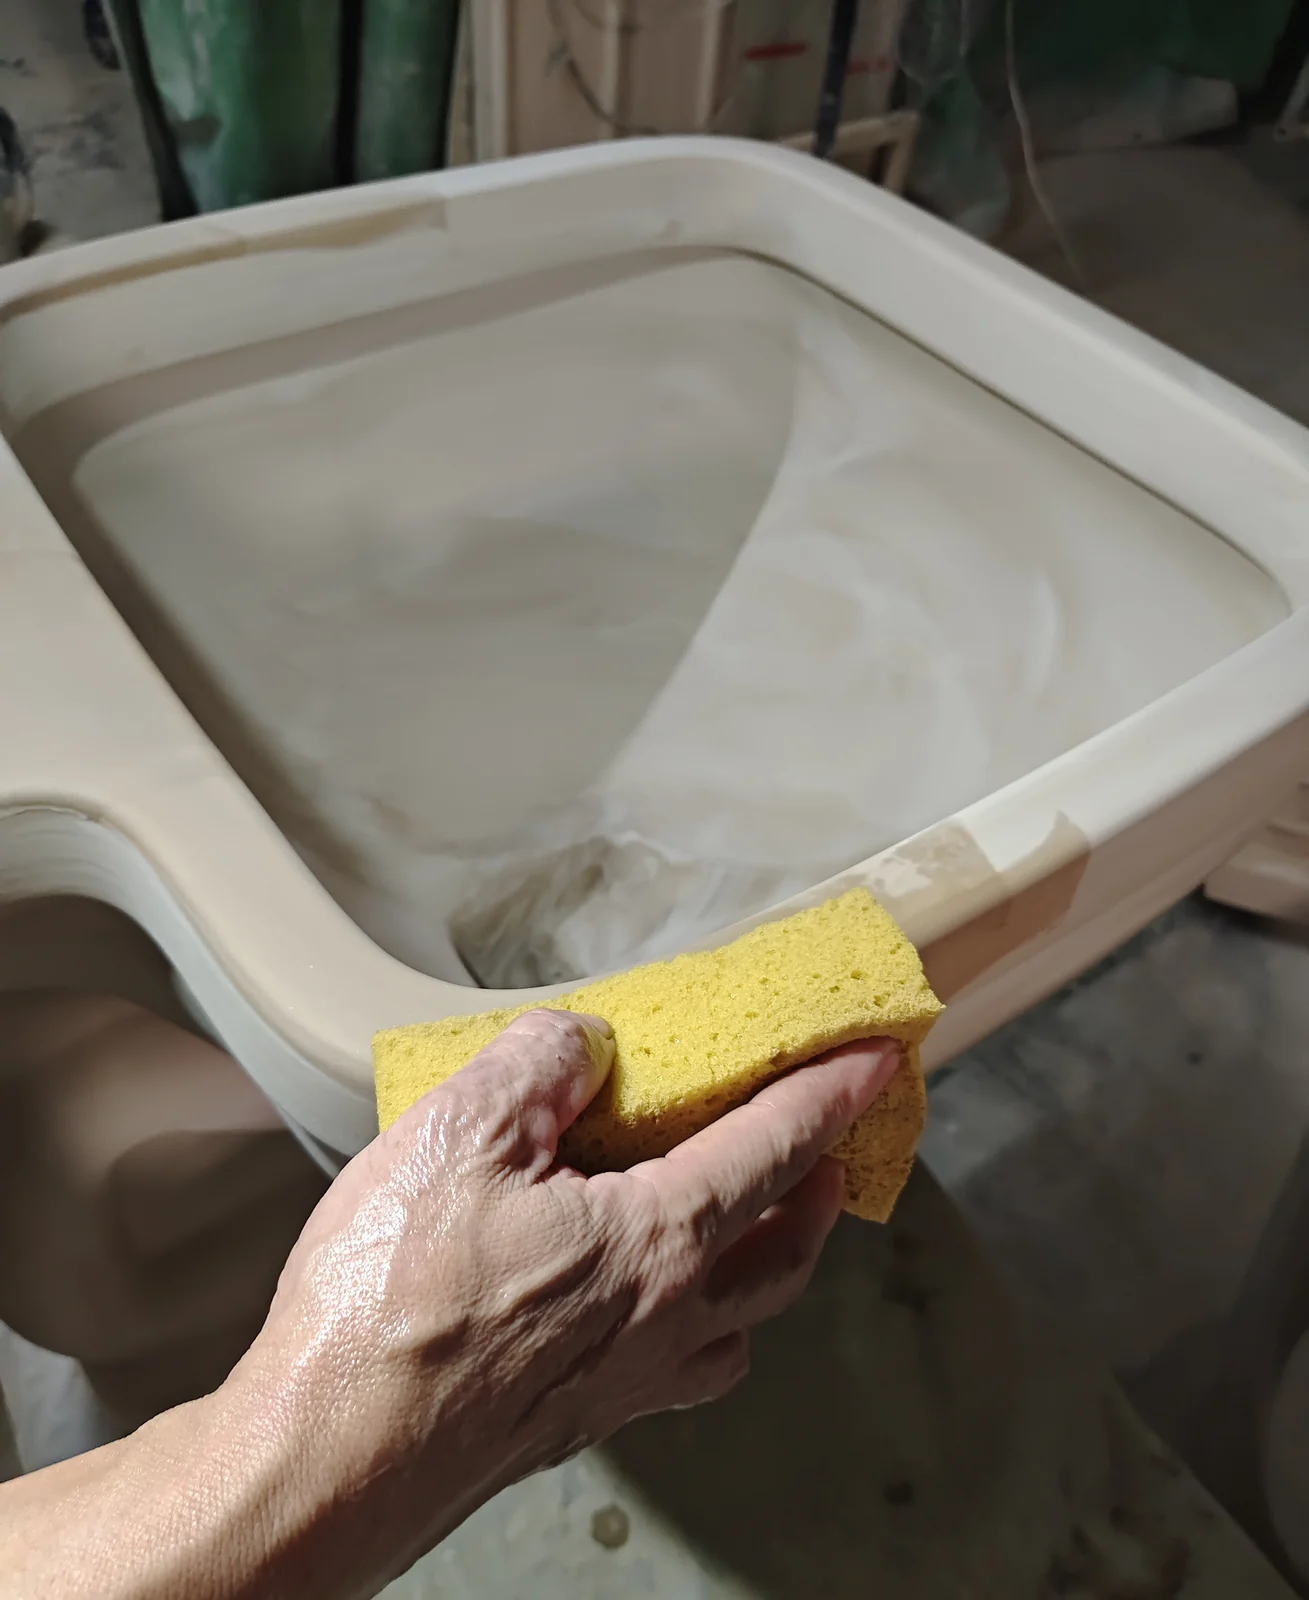
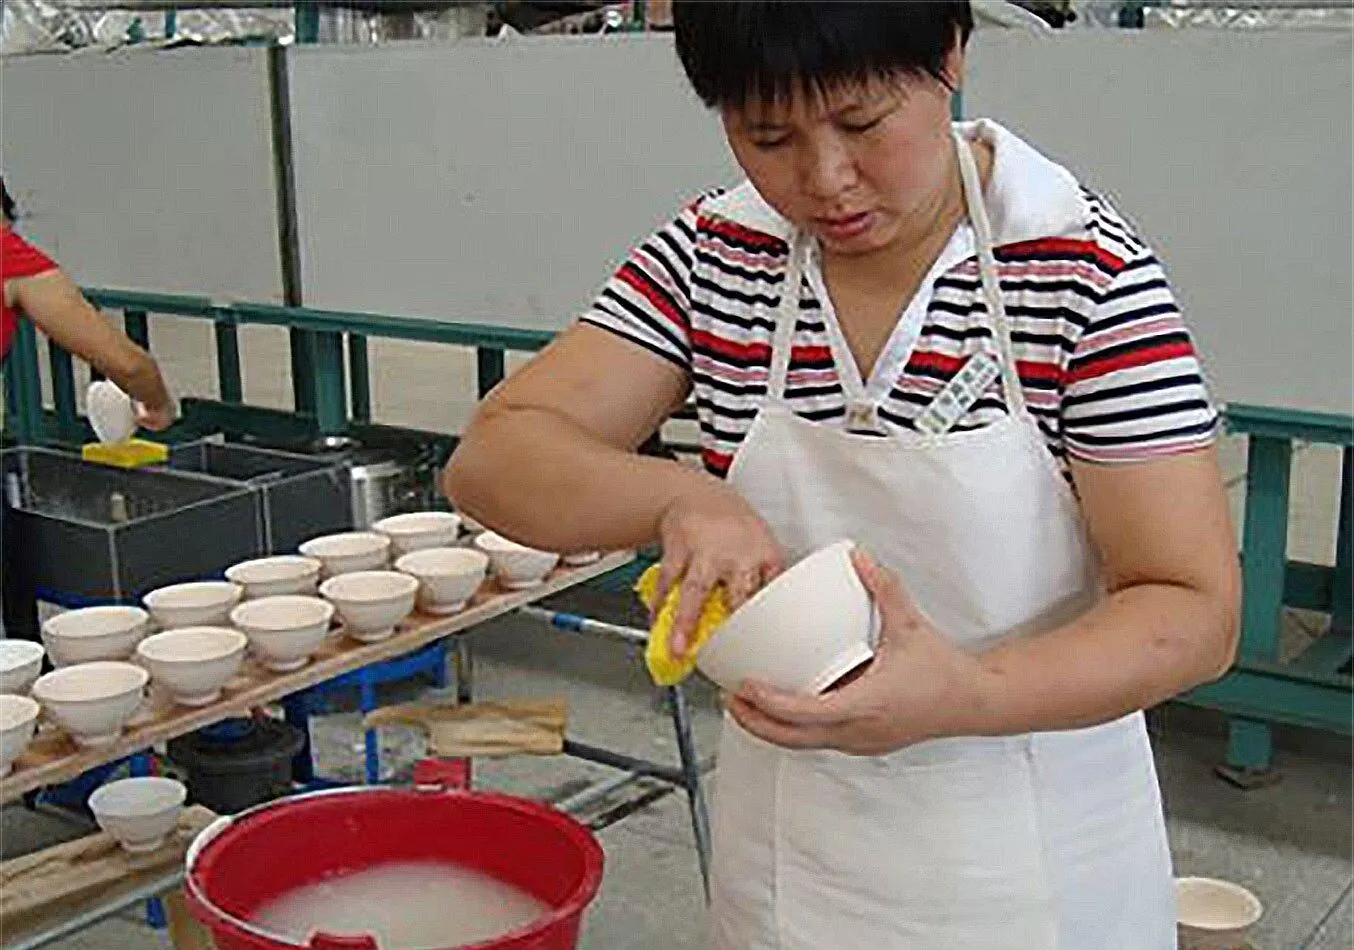
| 洗坯 / 擦底 | 清洁擦洗海绵 S30 / N30 / M35 | 湿擦不掉渣,避免海绵屑包进釉层变成针孔;吸水为自重 30–50 倍,减少蘸水次数 |
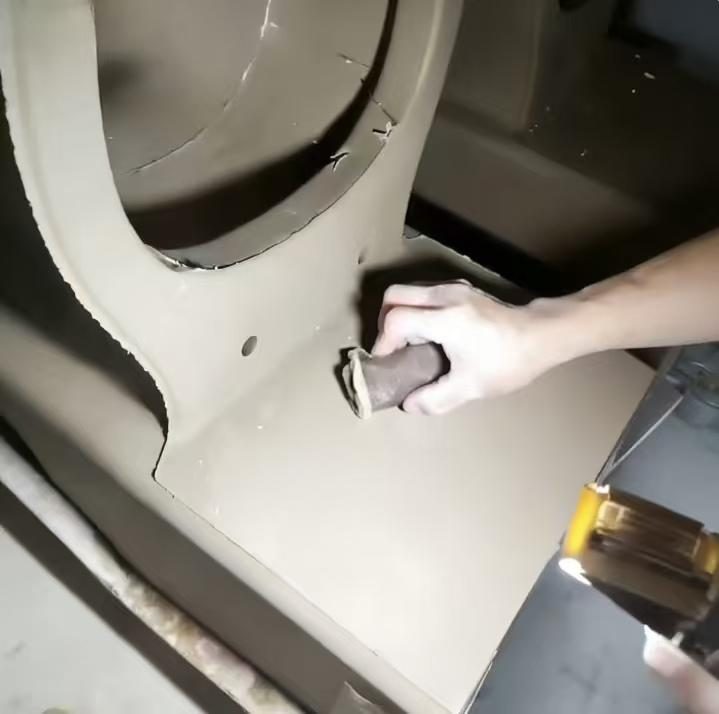
| 坯体打磨 | U280 网格砂纸 | 网格排屑,湿磨不堵塞、不断裂;粒度均匀,接缝过渡少划痕 |
| 釉面修补 | 卫生洁具修补剂 2505 / 2593 | 光照 20 秒,完整修补约 2 分钟,冷修补不回炉重烧;200+ 颜色按样片配 |
| 出厂防污 | 纳米易洁防污剂 | 40–45 nm 涂层,水珠成滴不铺展,减少终端”擦不干净”的投诉 |
Parameters
这条产线上该怎么定参数
洗坯
海绵
推荐密度29–35 kg/m³
推荐硬度50–56 N
吸水倍率30–50 倍
打磨
砂纸
去毛刺60–120 目
接缝过渡180–320 目
施釉前细化400 目以上
修补
光固化
固化时间20 秒(完整修补约 2 分钟)
颜色型号200+
是否重烧不需要
防污
纳米涂层
用量4–10 ml/㎡
完全硬化24 小时
施工温度低于 30℃ 为佳
Misconceptions
三个常见误区
误区一:陶瓷修补剂什么都能修。它针对的是釉面小面积缺陷。崩瓷、缺坯、结构性裂纹不在适用范围内,硬修的结果通常是过不了终检,反而多花工时。
误区二:砂纸只看单价。堵塞的砂纸换得勤,按”每件产品耗几张”算才是真实成本。建议做一次同工位对比:同一批坯体各磨 100 件,记录换纸次数。
误区三:防污剂涂完就能淋水。几分钟只是可触,24 小时才完全硬化。24 小时内淋水或碰撞,涂层会留下永久缺陷,等于白做一遍。
还有一个要提醒:海绵不是越硬越好。坯面软的件用 50 N 档更稳妥,硬档留给擦洗力度大、要求耐磨的工位,不然容易在坯面留下压痕。
关于返修成本:回炉重烧要占窑位、重新排产,还可能带来新的开裂与色差。算这笔账时,把交期延误和降级损失一起算进去,比只比耗材单价更接近真实。
Scenes
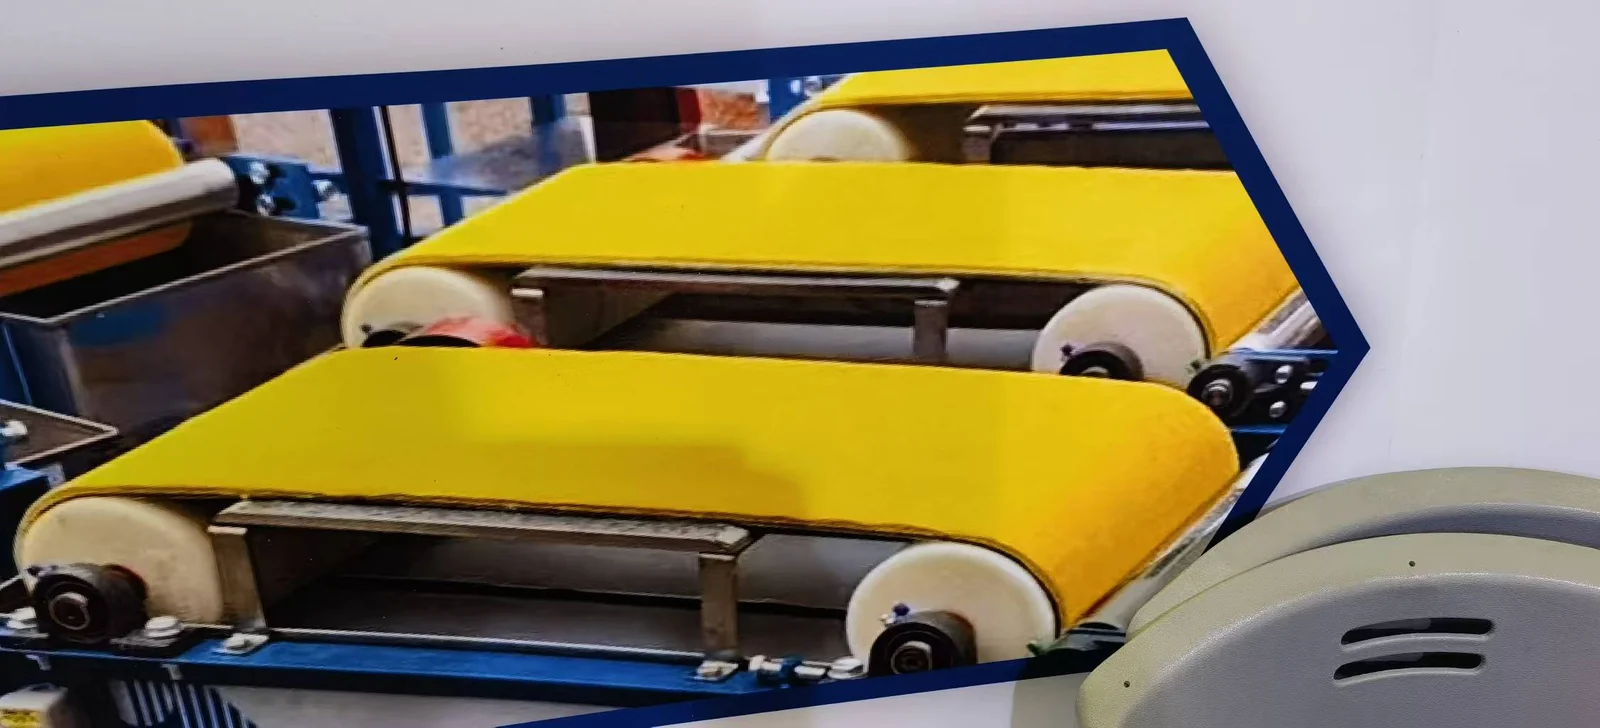
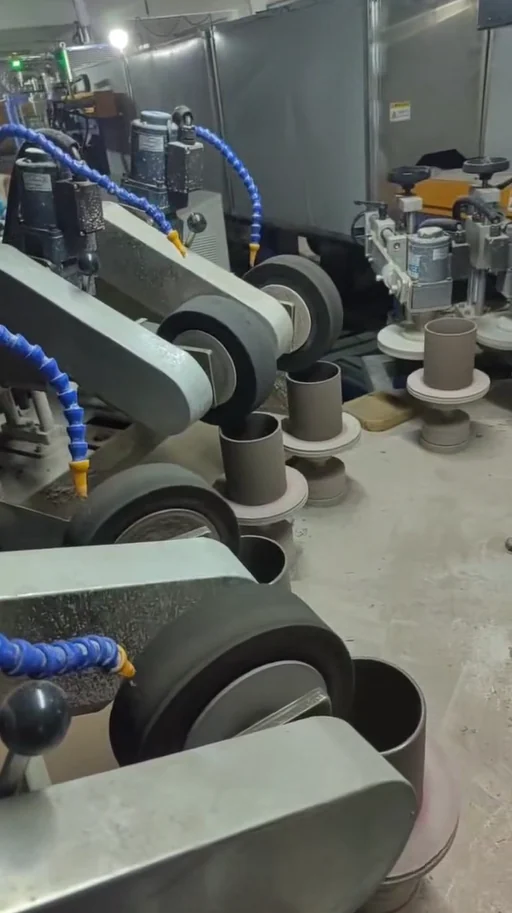
擦洗海绵在卫生陶瓷产线的使用场景
FAQ
卫生陶瓷现场常见问题
釉面针眼、黑点修补后会掉吗?
按打磨、清洁、点胶、照灯 20 秒的流程施工,固化后与釉面结合;批量前建议先寄缺陷样片配色并做小样实测,具体以你的产线实测结果为准。
修补剂颜色怎么配?
现有 200+ 颜色代号,按瓷色寄样片比色,回寄修复小样确认后再批量。2505、2593 是最常用的两个白色代号,不是型号。
擦洗海绵怎么选硬度?
洗坯常用 S30/N30(硬度 50±5 N);擦底或较硬坯体可用 M35(56±5 N);需要更高拉断强度时选 N35(≥9 N/cm)。
防污剂能保持多久?
标称 1–3 年,实验室耐擦洗 50000 次,均为标称参考值;投标或质保前建议按批次索取检测报告并做小样实测。
Sample
按你的产线配一套样品
四类耗材可以分开试,也可以整套配。告诉我们件型、月产量与现在的主要缺陷,技术部给选型清单。
- 电话 021-65923898
- 微信 13501978796
- 邮箱 529125572@qq.com
发询价请带上这四项
- 产品类型,以及现在用的耗材规格
- 要解决的问题:针孔、黑点、划痕、吸污,或其他
- 月用量与产线所在地区
- 收样地址与收样人
样品不收费;配色需寄样片,回寄修复小样确认后再下单。
